필름 인장강도 시험이란 필름 스트립을 일정한 속도로 잡아당겨 끊어질 때까지의 힘과 늘어난 길이를 재는 시험으로, 인장강도·항복강도·신율(파단 연신율)·탄성률을 얻습니다. 포장 필름이 라미네이팅·제대·충전 공정에서 늘어나거나 끊어지는 문제는 대부분 이 값에서 예측할 수 있습니다. 그런데 막상 인장시험기(만능재료시험기, UTM)를 고르려면 ASTM D882와 ISO 527-3 중 무엇을 따라야 하는지, 로드셀은 몇 N짜리인지, 그립은 어떤 것인지가 한꺼번에 걸립니다. 이 글은 "무엇을 알고 싶은가 → 어떤 시험 → 어떤 규격 → 어떤 장비" 순서로 필름 인장시험 장비 선택을 정리합니다.
3초 요약 — 두께 1mm 미만 필름의 인장강도·신율·탄성률은 ASTM D882(또는 ISO 527-3)로 시험합니다. 시편 폭은 5.0~25.4mm, 폭/두께 비는 8 이상입니다. 장비는 만능재료시험기(UTM)에 예상 최대 힘(N) = 인장강도(MPa) × 폭 × 두께로 고른 교체식 로드셀(Vantage: 5N~5kN), 미끄러짐을 막는 공압 그립, 탄성률·정밀 신율용 신율계를 조합합니다. 방향성이 있는 필름은 MD·TD를 각각 시험합니다.
한눈에 보는 선택표 — 알고 싶은 것별 인장시험·규격·장비
| 알고 싶은 것 | 시험 항목 | 적용 규격 | 장비 구성 |
|---|---|---|---|
| 필름이 끊어지는 힘(강도) | 인장강도(파단 시), 항복강도 | ASTM D882 / ISO 527-3 | UTM + 로드셀 + 공압 그립 |
| 얼마나 늘어나다 끊어지나 | 신율(파단 연신율) | ASTM D882 / ISO 527-3 | UTM + 신율계(권장) |
| 얼마나 뻣뻣한가(변형 저항) | 인장 탄성률(모듈러스) | ASTM D882 / ISO 527-3 | UTM + 신율계 필수급 |
| 두께 1mm 이상 플라스틱 시트·성형품 | 인장 시험 | ASTM D638 / ISO 527-2 | UTM + 웨지/바이스 그립 · 덤벨 시편 커터 |
| 필름이 찢어지는 저항 | 인열강도 | 엘멘도르프·트라우저 등 | 인열강도 시험 가이드 → |
| 포장 접착부가 떨어지는 힘 | 씰강도·박리강도 | ASTM F88 등 | 히트실링 시험 가이드 → |
필름 인장시험으로 무엇을 알 수 있나 — 네 가지 결과값
인장시험은 한 번의 곡선에서 여러 값을 뽑아냅니다. 규격이 보고하도록 요구하는 값과 의미를 먼저 구분하세요.
- 인장강도(Tensile Strength) — 시편이 견딘 최대(또는 파단 시) 응력. 포장 공정에서 걸리는 장력에 필름이 견디는지 판단하는 기준입니다.
- 항복강도(Yield Strength) — 영구 변형이 시작되는 응력. 이 값을 넘으면 필름이 늘어나 인쇄 위치·치수가 어긋납니다.
- 신율(Elongation, 파단 연신율) — 끊어질 때까지 늘어난 비율. 열성형·연신 필름의 가공 여유를 보여줍니다.
- 인장 탄성률(Tensile Modulus) — 곡선 초기 기울기. 필름이 얼마나 뻣뻣한지, 라인에서 쉽게 늘어나는지를 나타냅니다.
같은 필름이라도 MD(기계 방향)와 TD(횡방향)에서 값이 크게 다릅니다. ASTM D882는 이방성 재료에서 이방성 방향에 평행한 시편과 직각인 시편을 각각 시험하도록 하므로 두 방향을 따로 기록해야 합니다.
어떤 규격을 따를까 — ASTM D882 vs ISO 527-3 vs D638
규격은 소재 두께와 납품처 요구로 정해집니다. 두께 1mm 미만의 필름·시트는 ASTM D882, 같은 범위를 ISO 체계로 시험하면 ISO 527-3이며, 1mm 이상 두꺼운 플라스틱은 ASTM D638 / ISO 527-2 영역입니다.
| 항목 | ASTM D882 | ISO 527-3 |
|---|---|---|
| 대상 | 두께 1mm 미만 얇은 플라스틱 필름·시트 | 필름·시트용 시험 조건 |
| 시편 폭 | 5.0 ~ 25.4mm (폭/두께 비 8 이상) | 규격 본문의 시편 형태 선택(D882보다 다양) |
| 시험 속도 | 규격 본문 기준 | D882와 다른 속도 체계 |
| 신율 측정 | 신율계가 가장 좋음 | 신율계 또는 표선 요구 |
| 상호 호환 | 유사하나 기술적으로 동등하지 않음 — 결과를 서로 바꿔 쓰지 말고 납품처 규격 하나로 통일 | |
시험 속도·그립 간격 같은 세부 수치는 규격 본문과 소재(파단 신율)에 따라 달라지므로, 시험 의뢰서나 규격 사본에서 확인한 뒤 장비 프로그램(MAP4)에 템플릿으로 저장해 두면 일관되게 재현할 수 있습니다.
시편은 어떻게 준비하나 — 결과의 절반은 시편에서 결정된다
인장시험 편차의 상당 부분은 장비가 아니라 시편에서 나옵니다. ASTM D882가 규정하는 핵심 조건은 다음과 같습니다.
- 폭 — 공칭 5.0 ~ 25.4mm(0.20 ~ 1.0인치). 현장에서는 25.4mm(1인치)와 15mm 스트립이 흔합니다.
- 폭/두께 비 — 8 이상.
- 길이 — 사용할 그립 간격보다 50mm(2인치) 이상 길게.
- 가장자리 — 시편 길이 방향으로 폭 대비 5% 이내로 평행하고, 흠집·찢김이 없어야 합니다. 가위로 자른 가장자리는 파단 시작점이 되어 값을 떨어뜨립니다.
- 두께 균일성 — 그립 사이 구간에서 0.25mm 이하 시편은 두께의 10% 이내, 더 두꺼운 시편은 5% 이내.
- 방향 표시 — MD/TD 시편을 구분하고 라벨링.
폭을 ±0.2mm 수준으로 일정하게 자르려면 수동 스트립 커터가 가장 간편합니다. Thwing-Albert MTT 스트립 커터는 1인치(25.4mm)와 15mm 폭을 ±0.2mm(±0.008인치) 정확도로 절단합니다. 규격별 폭 선택은 씰강도 시편 폭 가이드에서도 다뤘습니다.
로드셀 용량은 몇 N으로 고를까 — 예상 최대 힘 계산법
로드셀 선택은 인장시험기 선택에서 가장 자주 틀리는 부분입니다. 정격이 너무 크면 얇은 필름의 작은 힘을 분해능 나쁘게 읽고, 너무 작으면 과부하로 로드셀이 손상됩니다. 시편이 견딜 최대 힘을 먼저 계산하세요.
예상 최대 힘(N) = 인장강도(MPa) × 폭(mm) × 두께(mm) (1 MPa = 1 N/mm²)
| 예시 시편 | 인장강도 | 폭 × 두께 | 예상 최대 힘 |
|---|---|---|---|
| 얇은 포장 필름 | 30 MPa | 25mm × 0.05mm | 약 37.5 N |
| 중간 두께 필름 | 30 MPa | 25mm × 0.1mm | 약 75 N |
| 두꺼운 시트 | 50 MPa | 25mm × 0.5mm | 약 625 N |
위 값은 계산 예시이며, 실제 필름의 인장강도는 소재·방향에 따라 다르므로 이전 시험값이나 공급사 자료로 대입하세요. 계산한 예상 최대 힘보다 약간 큰 정격의 교체식 로드셀을 고르고, 두께가 다른 필름을 함께 시험한다면 로드셀을 갈아 끼울 수 있는 장비가 경제적입니다. Thwing-Albert Vantage 시리즈는 5N ~ 5kN 교체식 로드셀을 지원하고 힘 교정은 자동 전자 교정으로 이루어집니다.
힘·응력 단위 환산표
| 단위 | 환산 |
|---|---|
| 1 kgf | 9.80665 N |
| 1 lbf | 4.44822 N |
| 1 MPa | 1 N/mm² ≈ 145 psi |
| 1 inch | 25.4 mm |
그립과 신율계 — 필름 인장시험의 오차는 여기서 난다
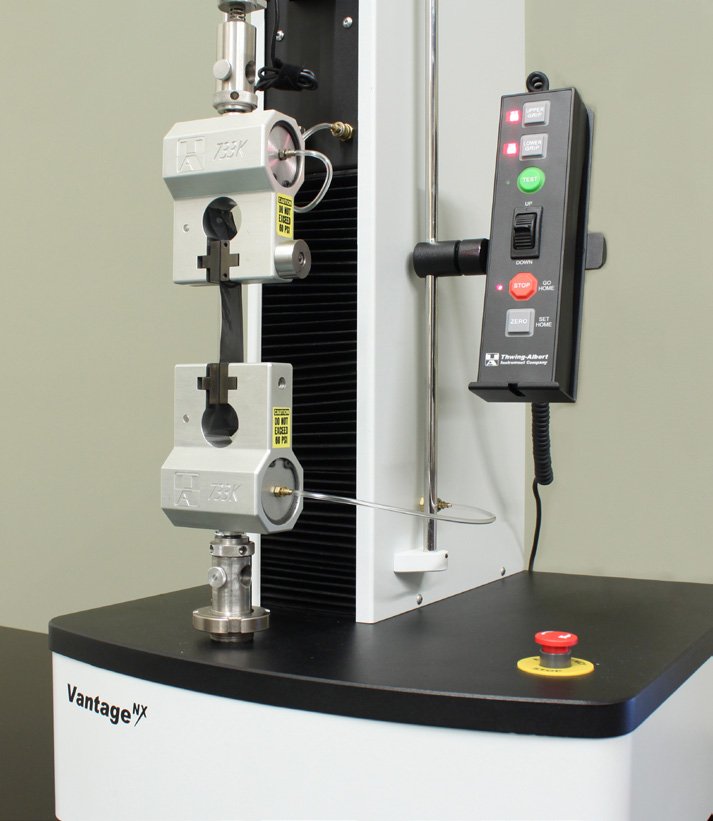
그립(지그)
얇은 필름은 그립면에서 미끄러지거나, 그립 모서리에서 먼저 찢어지는 그립 파단이 문제입니다. 클램핑력이 일정한 공압(Pneumatic) 그립이 필름 시험에 흔히 쓰이고, 두껍거나 강한 시편에는 웨지(Wedge)·바이스(Vise) 그립도 씁니다. 그립면(고무·매끈한 면 등)은 시편 두께와 미끄럼 정도에 맞춰 고르고, 시편을 한 번 끼웠다가 빼서 다시 끼우는 일은 피하세요.
신율계(Extensometer)
ASTM D882는 총 신율을 신율계로 재는 것이 가장 좋다고 하며, 접촉 힘이 작거나 비접촉식을 권합니다. 크로스헤드 변위는 그립 미끄러짐과 프레임 변형이 섞여 탄성률을 작게 읽는 경향이 있습니다. 탄성률이 중요하거나 ISO 527-3을 적용한다면(신율계 또는 표선 요구) 신율계를 갖추는 것이 안전합니다. 탄성률 구간의 표점거리는 D882에서 250mm(10인치)를 표준으로 하되, 결과에 큰 영향이 없으면 100mm(4인치)까지 줄일 수 있습니다.
인장시험기(UTM) 모델 선택 — 용량과 구성
필름 인장시험만 놓고 보면 필요한 힘은 대부분 수십~수백 N에 그칩니다. 그래서 프레임 용량보다 로드셀 분해능, 그립, 신율계, 소프트웨어가 선택을 좌우합니다. 인장 외에 박리·씰강도·마찰·버스트까지 한 대로 하려는 경우에는 만능재료시험기를 권합니다.
| 모델 | 구성·프레임 용량 | 이런 경우에 |
|---|---|---|
| VantageNX | 싱글 컬럼 · 1·2·5kN · 크로스헤드 이동 610~1,220mm · 로드셀 5N~5kN 교체식 | 필름·포장재·종이·부직포 등 다목적 시험, 설치 공간이 한정된 경우 |
| Vantage Duo | 듀얼 컬럼 · 1·2·5kN · 로드셀 5N~5kN 교체식 | 넓은 시험 공간·높은 프레임 강성이 필요한 대형 시료·픽스처 |
| EJA Vantage 10 | 10kN(2,000lb) 인장/압축 · 크로스헤드 위·아래 · 2 로드셀 구성 | 중강도 소재까지 시험하는 높은 하중 범위 |
공통으로 MAP4 소프트웨어가 시험 절차를 표준화하고 응력-변형 곡선을 자동 기록·분석합니다. ASTM·ISO·TAPPI·DIN 등 국제 시험법에 대응하며, 환경 챔버와 신율계를 옵션으로 확장할 수 있습니다.
도입 전 체크리스트
- 필름 두께·폭·소재 — 두께가 1mm 미만인가(D882), 이상인가(D638). 예상 인장강도는 얼마인가.
- 적용 규격 — 납품처가 ASTM D882와 ISO 527-3 중 무엇을 요구하는가.
- 예상 최대 힘 — 강도 × 폭 × 두께로 계산한 값과 이에 맞는 로드셀 정격.
- 측정 항목 — 강도·신율만인가, 탄성률(신율계 필요)까지인가.
- 방향·시편 수 — MD/TD 각각 몇 개씩, 시편 절단 장비는 갖췄는가.
- 데이터·교정 — 곡선 저장·보고서 형식, 로드셀 교정 주기(교정 주기 가이드).
정리 — 목적에서 시작해 장비로
필름 인장시험 장비 선택은 규격(D882/ISO 527-3) → 예상 최대 힘 → 로드셀 → 그립 → 신율계 순서로 좁히면 실패가 줄어듭니다. 시편 폭·두께를 알면 로드셀 용량이 정해지고, 탄성률이 필요한지에 따라 신율계가 정해집니다. 세경하이테크는 미국 Thwing-Albert의 Vantage 만능재료시험기와 MTT 스트립 커터 등 시편 준비 장비를 함께 공급합니다. 필름 두께·폭, 예상 인장강도, 적용 규격을 알려주시면 로드셀과 그립 구성을 안내해 드립니다.
← 기술자료 목록으로