만능재료시험기(UTM, Universal Testing Machine)란 하나의 프레임에서 크로스헤드를 일정 속도로 움직여 시편을 당기거나(인장) 누르거나(압축) 구부리면서(굽힘), 로드셀로 힘을·엔코더나 신율계로 변형을 동시에 기록해 강도·신율·탄성률 같은 기계적 물성을 구하는 시험 장비입니다. 그립과 지그만 바꾸면 박리·마찰계수·천공·버스트 시험까지 같은 장비로 할 수 있어 '만능'이라 부릅니다. 이 글에서는 UTM의 구조와 원리, 인장시험 그래프(하중-변위 곡선) 읽는 법, 시험 종류별 지그와 대표 규격, 3점 굽힘 계산, 로드셀·그립 고르는 법, 실제 사용 절차와 안전수칙까지 순서대로 정리합니다.
3초 요약 — UTM은 프레임·크로스헤드·로드셀·그립(지그)·변위 센서·소프트웨어로 구성되고, 크로스헤드가 움직이는 동안 힘과 변위를 함께 기록합니다. 인장시험 그래프에서 항복강도(YP)·인장강도(TS)·연신율(EL)·탄성계수를 읽고, 시험 종류는 지그 교체로 바꿉니다. 장비는 예상 최대 하중에 맞는 로드셀 용량과 시편에 맞는 그립부터 정합니다.
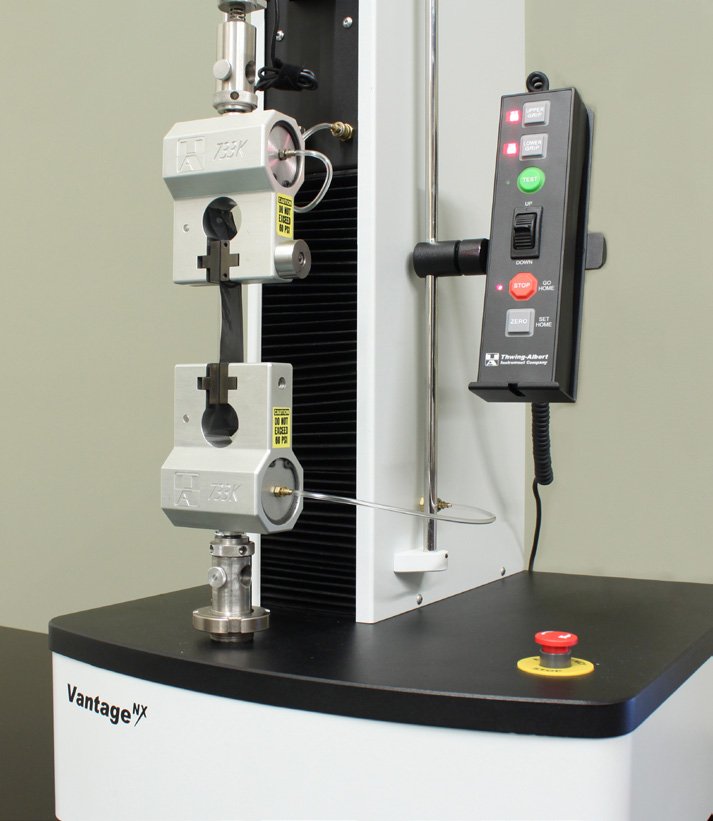
만능재료시험기의 구조 — 무엇으로 구성되나
UTM은 겉보기에는 기둥(컬럼)과 그 사이를 오르내리는 가로대(크로스헤드)뿐이지만, 실제로는 힘을 만들고·재고·기록하는 부품이 나뉘어 있습니다. 장비 사양을 비교할 때도 아래 구성 요소별로 보면 차이가 분명해집니다.
| 구성 요소 | 역할 | 고를 때 볼 것 |
|---|---|---|
| 프레임(컬럼) | 시험 하중을 받치는 뼈대. 싱글 컬럼(한 기둥)과 듀얼 컬럼(문형) 구조 | 프레임 정격 용량(kN), 시험 공간 폭, 크로스헤드 이동 거리 |
| 크로스헤드·구동부 | 모터와 볼스크루로 크로스헤드를 정해진 속도로 이동시켜 시편에 힘을 가함 | 속도 범위(mm/min), 속도 정확도, 위·아래 양방향 시험 가능 여부 |
| 로드셀 | 시편에 걸리는 힘을 전기 신호로 바꿔 측정하는 센서 | 용량(N·kN), 교체식 여부, 저하중 정밀도 |
| 그립·지그(픽스처) | 시편을 잡거나 받치는 부속. 시험 종류를 결정 | 시편 형상·두께에 맞는 그립 면, 체결 방식(공압·바이스·웨지), 전용 지그 라인업 |
| 변위 측정(엔코더·신율계) | 크로스헤드 이동량 또는 시편 표점 사이 늘어난 길이를 측정 | 연신율·탄성계수를 정확히 볼지에 따라 신율계(익스텐소미터) 필요 |
| 제어·분석 소프트웨어 | 시험 조건 설정, 곡선 기록, 결과 계산·보고서 출력 | 목표 규격 시험법 내장 여부, 데이터 내보내기, 반복 시험 통계 |
싱글 컬럼과 듀얼 컬럼의 차이는 주로 하중과 시편 크기입니다. 필름·종이·포장재·테이프처럼 하중이 작고 시편이 좁으면 공간 효율이 좋은 싱글 컬럼으로 충분하고, 하중이 더 크거나 넓은 시편·큰 지그를 쓰면 프레임 강성이 높은 듀얼 컬럼이 유리합니다.
만능재료시험기의 원리 — 힘과 변형을 응력과 변형률로
시험이 시작되면 크로스헤드가 일정 속도로 움직이고, 소프트웨어는 매 순간 힘(F)과 변위(ΔL)를 기록합니다. 이 값을 시편 크기로 나누면 재료 고유의 값이 됩니다.
F = 하중(N), A₀ = 시험 전 단면적(mm²), ΔL = 늘어난 길이(mm), L₀ = 표점거리 또는 그립 간 거리(mm) · 1 N/mm² = 1 MPa
힘만 보면 시편이 두꺼울수록 큰 값이 나오지만, 단면적으로 나눈 응력(MPa)은 시편 크기와 관계없이 재료끼리 비교할 수 있습니다. 그래서 같은 재료라도 규격이 시편 모양(덤벨·스트립)과 치수를 정해 두고, 결과는 응력과 변형률로 보고합니다.
인장시험 그래프 읽는 법 — YP·TS·EL
인장시험 결과는 가로축 변형(또는 변위), 세로축 응력(또는 하중)의 곡선 하나로 나옵니다. 이 곡선에서 읽는 대표 값은 다음과 같습니다.
| 값 | 곡선에서 위치 | 의미 |
|---|---|---|
| 탄성계수(영률) | 시작 직후 직선 구간의 기울기 | 재료가 얼마나 뻣뻣한가. 힘을 빼면 원래 길이로 돌아오는 구간 |
| 항복강도(YP) | 직선이 꺾여 영구 변형이 시작되는 점. 뚜렷한 꺾임이 없으면 0.2% 오프셋법으로 정함 | 설계에서 '넘으면 안 되는' 응력 |
| 인장강도(TS) | 곡선의 최고점 | 재료가 견딘 최대 응력 |
| 연신율(EL) | 파단 시점의 변형률(%) | 끊어질 때까지 얼마나 늘어났는가 — 질긴 정도 |
| 파단 강도 | 곡선이 끝나는 점 | 끊어지는 순간의 응력. 연성 재료는 TS보다 낮게 나옴 |
계산 예시(가상의 값) — 폭 10 mm, 두께 4 mm인 덤벨 시편(단면적 40 mm²)을 표점거리 50 mm로 당겨 최고 하중 1,000 N에서 끊어지기 직전까지 늘어났고, 파단 시 표점 사이 길이가 80 mm였다면 인장강도는 1,000 ÷ 40 = 25 MPa, 연신율은 (80 − 50) ÷ 50 × 100 = 60%입니다.
크로스헤드 이동량으로 계산한 연신율에는 그립 미끄러짐과 프레임 변형이 섞여 들어갑니다. 탄성계수나 작은 변형률을 정확히 봐야 한다면 시편에 직접 거는 신율계를 함께 씁니다.
시험 종류별 지그와 대표 규격
UTM으로 하는 시험은 '어떤 지그를 다는가'로 갈립니다. 아래는 대표적인 시험과 지그, 많이 쓰는 규격입니다. 실제 시험 조건(시편 치수·속도·상태조절)은 해당 규격 원문을 따릅니다.
| 시험 | 구하는 값 | 지그·부속 | 대표 규격 |
|---|---|---|---|
| 인장 | 인장강도·항복강도·연신율·탄성계수 | 인장 그립(공압·바이스·웨지), 신율계 | 플라스틱 ASTM D638·ISO 527-2, 필름 ASTM D882·ISO 527-3, 고무 ASTM D412·ISO 37, 종이 ISO 1924-2·TAPPI T494 |
| 압축 | 압축강도·압축 하중-변위, 좌굴 하중 | 상·하 압축 플레이트 | 플라스틱 ASTM D695, 골판지 상자 ASTM D642 |
| 굽힘(3점·4점) | 굽힘강도·굽힘탄성률 | 받침 2점 + 누름 1점(또는 2점) 지그 | 플라스틱 ASTM D790·ISO 178 |
| 박리 | 박리력(N/25mm 등) | 90°·180° 박리 지그, T-박리용 그립 | ASTM D903, 테이프 ASTM D3330, T-박리 ASTM D1876, 히트실 ASTM F88 |
| 마찰계수 | 정·동마찰계수 | COF 썰매(sled)와 수평 테이블 | ASTM D1894·ISO 8295 |
| 천공·버스트 | 뚫리거나 터지는 힘·변위 | 천공 프로브, 버스트 지그 | 필름 천공 ASTM F1306 |
필름 인장은 필름 인장강도 시험(ASTM D882) 가이드, 박리는 박리강도 시험 가이드, 히트실은 히트실링 시험 가이드에서 시편 조건과 장비 구성을 더 자세히 다룹니다.
3점 굽힘 강도 계산
3점 굽힘은 시편을 두 받침 위에 올리고 가운데를 눌러 휘는 데 대한 저항을 봅니다. 직사각형 단면 시편의 굽힘강도는 다음 식으로 계산합니다(ASTM D790·ISO 178의 3점 굽힘).
F = 최대 하중(N), L = 받침 사이 거리(mm), b = 시편 폭(mm), d = 시편 두께(mm)
계산 예시(가상의 값) — 받침 거리 64 mm, 폭 10 mm, 두께 4 mm 시편이 50 N에서 최대 하중을 보였다면 σf = 3 × 50 × 64 ÷ (2 × 10 × 4²) = 30 MPa입니다. 4점 굽힘은 누르는 점이 두 개라 그 사이 구간에 같은 굽힘 모멘트가 걸리며, 계산식이 다르므로 규격의 식을 그대로 씁니다.
로드셀 용량 고르는 법
로드셀은 용량이 클수록 큰 힘을 잴 수 있지만, 작은 힘에서는 상대 오차가 커집니다. 그래서 예상 최대 하중을 먼저 계산하고, 그 값이 로드셀 용량의 너무 아래쪽에 머물지 않도록 고르는 것이 기본입니다.
- 예상 최대 하중 계산 — 예상 강도(MPa) × 시편 단면적(mm²) = 최대 하중(N). 예: 폭 15 mm·두께 0.05 mm 필름(단면적 0.75 mm²)이 약 100 MPa에서 끊어진다고 보면 약 75 N입니다(가상의 값).
- 여유를 두고 용량 선택 — 위 예라면 100 N급 로드셀이 맞고, 1 kN이나 5 kN 로드셀로 75 N을 재면 용량의 몇 % 수준이라 정밀도에서 손해를 봅니다.
- 시험이 여러 종류라면 — 교체식 로드셀 구성으로 저하중(박리·마찰)용과 고하중(인장·압축)용을 나눠 쓰는 것이 일반적입니다.
- 프레임 용량 확인 — 로드셀을 바꿔도 프레임 정격 용량을 넘을 수는 없습니다. 가장 큰 시험 하중이 프레임 용량 안에 드는지 같이 봅니다.
N·kgf·lbf 단위가 섞여 있으면 힘·장력 단위 변환기로 먼저 맞춰 두면 편합니다.
그립(지그) 고르는 법
| 그립·지그 | 맞는 시편 | 주의할 점 |
|---|---|---|
| 공압 그립 | 필름·종이·부직포·테이프 등 얇은 스트립 | 체결력이 일정해 반복 시험에 유리. 너무 세면 그립 끝에서 파단 |
| 바이스(나사식) 그립 | 두께가 있는 플라스틱·고무 시편 | 작업자마다 조이는 힘이 달라지지 않도록 관리 |
| 웨지 그립 | 당길수록 더 세게 물어야 하는 고하중 시편 | 그립 면(톱니·고무 패드)이 시편을 손상시키지 않는지 확인 |
| 압축 플레이트 | 폼·고무·용기·상자·스프링 | 상·하 플레이트 평행도, 시편 크기보다 큰 플레이트 |
| 박리·마찰·천공·굽힘 지그 | 시험별 전용 | 규격이 정한 각도·치수·속도 그대로 구성 |
그립 끝에서 끊어진 시편은 대부분 규격에서 무효로 처리합니다. 그립 파단이 반복되면 시편을 덤벨 형상으로 바꾸거나 그립 면·체결력을 조정합니다. 덤벨 시편은 덤벨 시편 커터로 규격 치수 그대로 찍어 내는 것이 편차를 줄이는 첫걸음입니다.
만능재료시험기 사용법 — 시험 절차 7단계
- 시험 계획 — 목표 규격, 구할 값(강도·신율·박리력 등), 시편 수를 정합니다.
- 시편 준비 — 규격 치수대로 자르고 폭·두께를 여러 곳에서 재어 평균을 입력합니다. 자르는 방법은 시편 재단기 선택 가이드를 참고하세요.
- 상태조절 — 플라스틱·종이·필름은 온습도에 따라 값이 달라지므로 규격이 정한 조건(예: 23 °C·50 %RH)에서 정해진 시간 동안 둡니다.
- 로드셀·그립 장착과 영점 — 시험에 맞는 로드셀과 그립을 달고, 시편을 물리기 전 하중을 0으로 맞춥니다.
- 시편 장착 — 시편 중심선이 하중 방향과 일직선이 되게 물립니다. 비뚤게 물리면 한쪽만 먼저 끊어져 값이 낮게 나옵니다.
- 시험 조건 입력 후 시작 — 소프트웨어에서 규격 시험법을 고르고 속도·그립 간 거리·종료 조건을 확인한 뒤 시작합니다.
- 결과 확인 — 곡선 모양과 파단 위치를 보고 무효 시편(그립 파단, 미끄러짐)을 걸러 낸 뒤 평균·표준편차로 보고합니다.
만능재료시험기 안전수칙
- 비상정지 버튼 위치를 시험 전 확인하고, 시험 중 손을 그립 사이에 넣지 않습니다.
- 크로스헤드 이동 한계(리밋)를 설정해 지그끼리 부딪히거나 로드셀에 과부하가 걸리지 않게 합니다.
- 로드셀 용량을 넘는 시험을 하지 않습니다. 과부하는 로드셀 손상의 가장 흔한 원인입니다.
- 끊어질 때 파편이 튀는 시편(유리섬유·경질 플라스틱 등)은 보호 실드와 보안경을 씁니다.
- 공압 그립은 공기 공급을 끊은 상태에서 시편과 그립 면을 교체합니다.
시험 하중 범위와 장비 선택
UTM은 용량에 따라 쓰임새가 크게 갈립니다. 필름·종이·포장재·테이프·고무·접착제·부직포처럼 수 N에서 수 kN 범위의 시험은 5 N~10 kN급 장비로 정밀하게 할 수 있습니다. 반면 금속 봉재·철근·볼트·콘크리트처럼 수십~수백 kN이 필요한 시험은 이 범위를 넘으므로 대용량 장비가 필요합니다. 장비를 고르기 전 '내 시편의 최대 하중이 어느 범위인가'부터 확인하면 과하거나 모자란 장비를 피할 수 있습니다.
세경하이테크는 미국 Thwing-Albert Vantage 시리즈(싱글 컬럼 VantageNX, 듀얼 컬럼 Vantage Duo, 10 kN EJA Vantage 10, 교체식 로드셀 5 N~5 kN)를 공급합니다. 시험할 소재·시험 항목·목표 규격·예상 최대 하중을 알려주시면 프레임·로드셀·그립 구성을 함께 안내해 드립니다.
정리 — 하중을 먼저 계산하고, 지그로 시험을 바꾼다
만능재료시험기는 크로스헤드로 힘을 가하고, 로드셀과 변위 센서로 힘과 변형을 함께 기록하는 장비입니다. 인장시험 그래프에서는 탄성계수·항복강도(YP)·인장강도(TS)·연신율(EL)을 읽고, 압축·굽힘·박리·마찰·천공은 지그를 바꿔 같은 장비로 합니다. 장비를 고를 때는 예상 최대 하중 → 로드셀·프레임 용량 → 시편에 맞는 그립 → 목표 규격 대응 소프트웨어 순서로 확인하면 됩니다.
← 기술자료 목록으로