캔 시머 세팅이란 시밍 척(핀) 높이, 시밍 롤 높이, 리프터 압력, 롤과 척 사이 간격을 맞춰 이중권체가 정상 형성되도록 권체기를 조정하는 작업입니다. 캔 시밍(이중권체) 불량은 캔이나 뚜껑 탓이 아니라 시머(권체기·시밍기) 세팅 편차에서 시작되는 경우가 많습니다. 단면을 잘라 불량을 확인한 뒤에는 무엇을 어떤 계기로 다시 맞춰야 하는지가 문제가 됩니다. 이 글은 시밍 불량 증상에서 원인 세팅 항목을 찾고, 그 항목을 맞추는 세팅 계기(척 높이 게이지·롤 높이 게이지·리프터 압력 다이나모미터·롤 간격 와이어)와 신제품·내용물 시험용 실험실 캔 시머를 고르는 기준을 정리했습니다.
3초 요약 — 시밍 불량은 ①척(핀) 높이 → ②롤·척 높이 정렬 → ③리프터 압력(다이나모미터) → ④롤 간격 순으로 세팅을 확인한 뒤 시험 시밍·단면 검사로 확정합니다. 계기는 AP0969(척 높이), AP2158/AP2156(롤 높이), AP2139·AP2140·AP5313·AP5352·AP03551(리프터 압력), AP0521(롤 간격)입니다. 소량·시험 시밍은 탁상형 캔 시머 A1(수동)·A3S(반자동)·ALUCAN(음료캔 전용)을 씁니다.
한눈에 보는 선택표 — 무엇을 맞추려면 어떤 계기가 필요할까
| 맞추려는 것 | 점검·조정 | IMETA 장비(모델) |
|---|---|---|
| 시밍 척(핀) 높이 | 척 높이 정밀 조정 | 시밍 척 높이 게이지 AP0969 |
| 롤·척 높이 정렬 | 권체기에 직접 올려 같은 높이로 정렬 | 시밍 롤 높이 게이지 AP2158(미터법)/AP2156(인치법) |
| 리프터 압력(헤드별) | 하부 리프터 하나하나의 압력 측정 | 디지털 다이나모미터 AP2139/AP2140 · 개선형 AP5313 · 음료캔용 AP03551 |
| 리프터 압력 빠른 점검 | 유압 게이지로 신속 확인(정밀도는 낮음) | 유압식 다이나모미터 AP5352 |
| 롤과 척 사이 간격(롤 위치) | 교정 와이어로 롤 위치 세팅 | 시밍 롤 간격 조정 와이어 세트 AP0521 |
| 시밍 전 플랜지 | 몸체 플랜지 폭·형상 확인 | 플랜지 측정 게이지 AP1451 |
| 시밍 후 외부 치수 | 씨밍 높이·두께, 카운터싱크 깊이 | SM1486 · AP0642 · 넥인 캔용 SM0004 · 카운터싱크 게이지 AP1126 |
| 단면 확인·기록 | 캔 절단 후 치수 측정·보고서 | 씨밍 절단기 UL3433 · 씨밍 검사 시스템 SM0265 · 태블릿 AP4097 |
| 식품 캔 내부 진공 | 누설·탈기 공정 의심 시 진공도 확인 | 캔 진공 게이지 SM8018 |
| 실험실·소량 시밍 | 탁상형 캔 시머 | 수동 A1 · 반자동 A3S · 음료캔 ALUCAN |
시머는 무엇으로 이중권체를 만드나 — 세팅이 결과를 결정하는 이유
시머(권체기)는 캔 뚜껑을 시밍 척이 잡고 캔 몸체를 하부 리프터(받침판)가 밀어 올린 상태에서, 1차 롤이 뚜껑 컬을 몸체 플랜지 밑으로 말아 넣고 2차 롤이 압착해 이중권체를 완성합니다. 최종 씨밍 형상은 롤 프로파일, 롤과 척의 상대 위치·거리, 리프터 높이와 압력이 함께 결정합니다. 그래서 같은 캔과 뚜껑으로도 세팅이 어긋나면 훅 길이, 시밍 갭, 오버랩이 달라집니다.
시머 세팅 점검 순서 — 어떤 항목을 어떤 계기로 맞출까
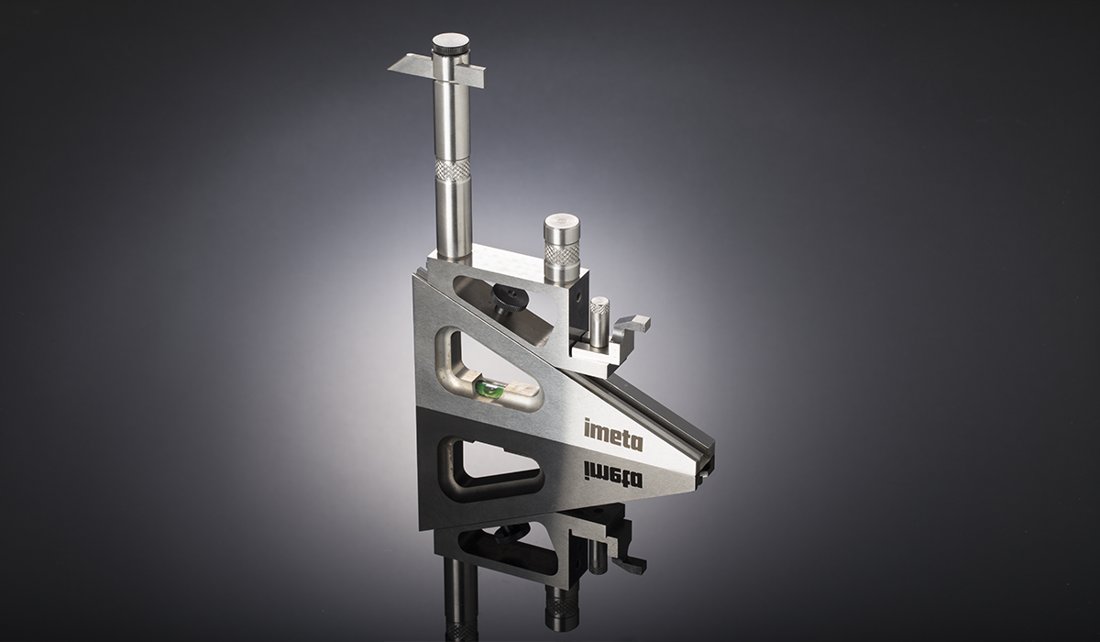
- ① 시밍 척(핀) 높이 — 척 높이가 낮거나 높으면 바디훅 길이와 카운터싱크가 달라지므로 가장 먼저 잡습니다. AP0969는 금긋기·평행 리프터 게이지·거리 측정·인디케이터 받침으로도 쓸 수 있어 셋업 작업대에서 활용도가 높습니다. 캔 높이를 바꾸면 다시 맞춥니다.
- ② 롤·척 높이 정렬 — AP2158(미터법)/AP2156(인치법)을 권체기에 직접 올려 시밍 롤과 시밍 척을 같은 높이로 맞춥니다. 디지털·아날로그 인디케이터를 함께 갖춰 판독이 쉽습니다.
- ③ 리프터 압력 — 헤드마다 압력이 다르면 시밍 품질이 헤드별로 갈립니다. 다이나모미터로 모든 리프터를 같은 값으로 맞춥니다(아래 선택 기준 참고).
- ④ 롤 간격(롤 위치) — 롤 교체·셋업 때 AP0521 교정 와이어 세트로 시밍 롤이 척에 대해 정확한 위치에 오도록 맞춥니다. 어긋나면 1·2차 시밍 두께와 훅 길이가 틀어집니다.
- ⑤ 시험 시밍 → 단면 검사 — 세팅 후 시험 캔을 시밍해 외부 치수(씨밍 높이·두께·카운터싱크)와 단면 치수를 확인하고 필요하면 ①~④를 반복합니다.
※ 정확한 설정값과 허용 범위는 시머·캔·뚜껑 제조사 사양과 고객사 기준이 우선합니다. 이 글의 순서는 일반적인 점검 흐름입니다.
리프터 압력 측정 — 디지털·유압식 다이나모미터(다이나모메타) 선택 기준
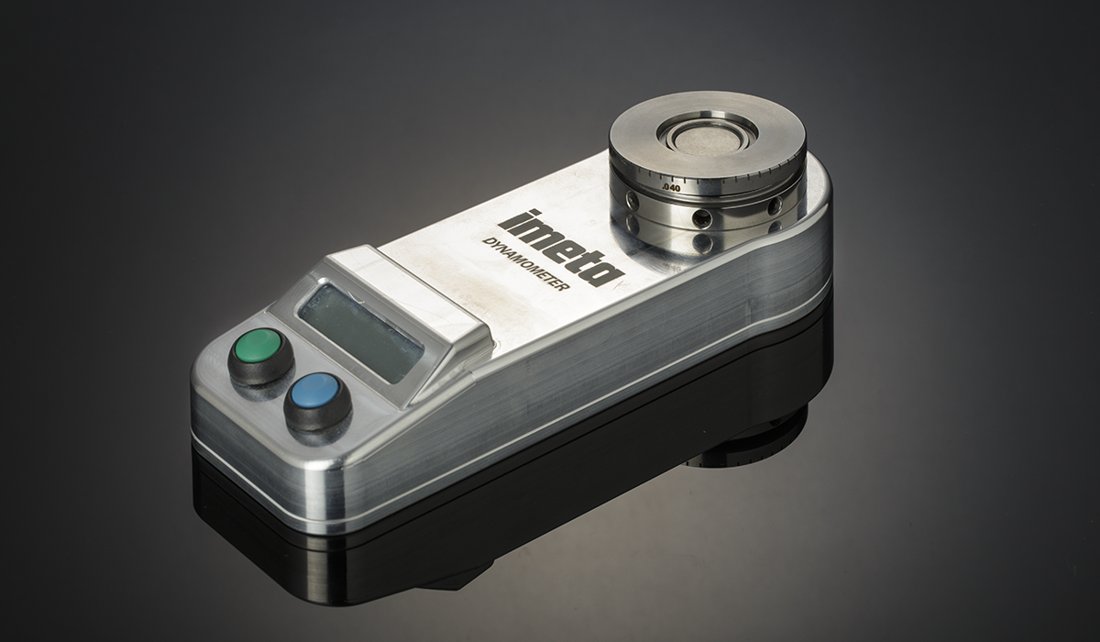
권체기 세팅에서 말하는 다이나모미터(다이나모미터·다이나모메타)는 크레인 하중을 재는 하중계가 아니라 하부 리프터의 압력을 재는 계기입니다. 선택 기준은 세 가지입니다.
- 정밀 셋업이 목적이면 디지털식 — AP2139(미터법)/AP2140(인치법)은 캔 높이별 필러 게이지와 상세 매뉴얼이 함께 제공됩니다. 개선형 AP5313은 외부 디스플레이로 권체기 안쪽에서도 값을 읽기 편합니다.
- 음료캔 라인이면 AP03551 — 표시부가 케이블로 연결돼 기계 어느 위치에서 재도 판독이 쉽습니다.
- 빠른 일상 점검이면 유압식 AP5352 — 유압 게이지로 더 빠르게 확인하지만 정밀도는 디지털식보다 낮습니다.
시밍 불량 증상별 의심 세팅 — 단면에서 원인으로
단면에서 보이는 증상은 대체로 아래 세팅 항목과 연결됩니다. 일반적인 경향이며 마모된 롤·척, 롤 프로파일 불일치 같은 공구 상태도 함께 확인해야 합니다.
| 단면·외관 증상 | 먼저 의심할 세팅·원인 |
|---|---|
| 바디훅이 너무 길다 | 척(핀) 높이가 낮음, 리프터 압력이 높음 |
| 바디훅이 너무 짧다 / 오버랩 부족 | 척 높이가 높음, 리프터 압력이 낮음, 1차 롤이 너무 조여짐 |
| 시밍 갭이 크다 | 2차 롤이 느슨함, 롤과 척 간격 부적정, 척 높이 낮음, 리프터 압력 낮음 |
| 엔드훅이 짧다 | 1차 롤이 느슨하거나 2차 롤이 과도하게 조여짐, 1차 롤 프로파일 부적합 |
| 주름·V자(veeing), 몸체 벽 파단 | 1차 롤이 너무 조여짐 또는 1차 롤 불량 |
| 날카로운 시밍(sharp seam) | 2차 롤 과조임, 척 마모, 롤-척 위치 부적정 |
| 스키더(캔이 헛돌아 2차 시밍 불완전) | 리프터 압력 낮음, 핀 높이 부적정, 척·공구 마모 |
시밍 전후 확인 — 플랜지·카운터싱크·씨밍 치수
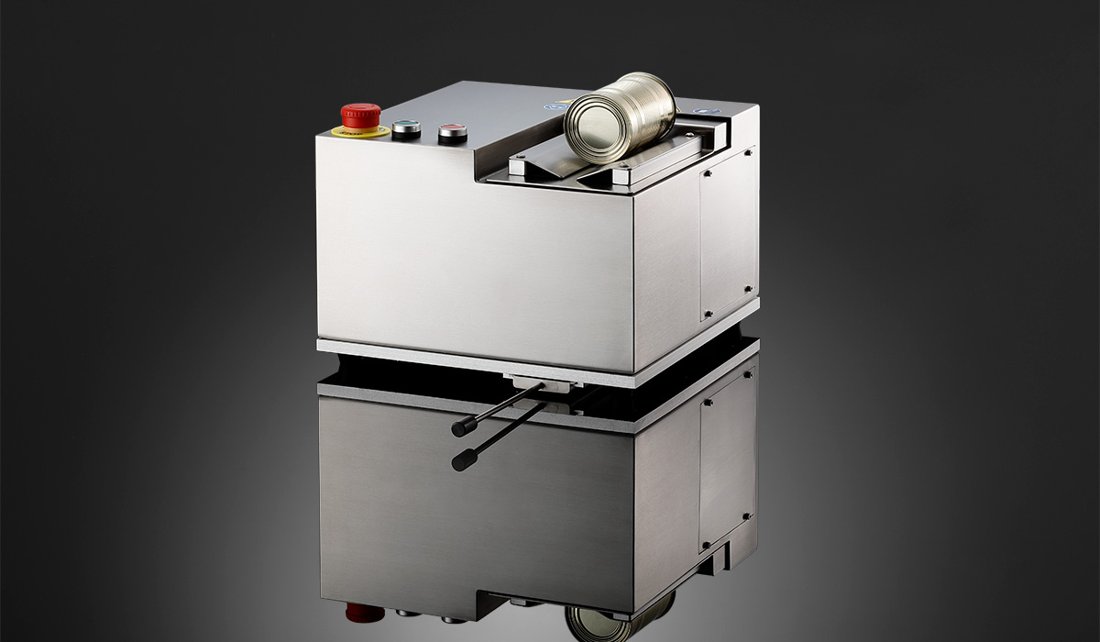
세팅이 맞았는지는 시밍 전후 치수로 확인합니다. 시밍 전에는 플랜지 측정 게이지 AP1451으로 몸체 플랜지 폭과 형상을 보고(바디훅 형성의 출발점), 시밍 후에는 씨밍 마이크로미터 SM1486(높이·두께), 목이 좁아진 음료·에어로졸 캔은 SM0004, 두께는 AP0642, 카운터싱크는 AP1126으로 잽니다. 바디훅·엔드훅·오버랩은 UL3433으로 캔을 깨끗하게 절단한 뒤 확인하고, SM0265(PC 연결·보고서)나 AP4097(현장 기록 태블릿)으로 기록을 남기면 수기 전사 오류를 줄일 수 있습니다. 통조림류는 SM8018 진공 게이지로 누설·탈기 문제도 함께 의심해 볼 수 있습니다.
실험실·소량 생산용 캔 시머 — 수동·반자동·음료캔 전용 중 무엇을 고를까
| 모델 | 방식 | 주요 사양·용도 |
|---|---|---|
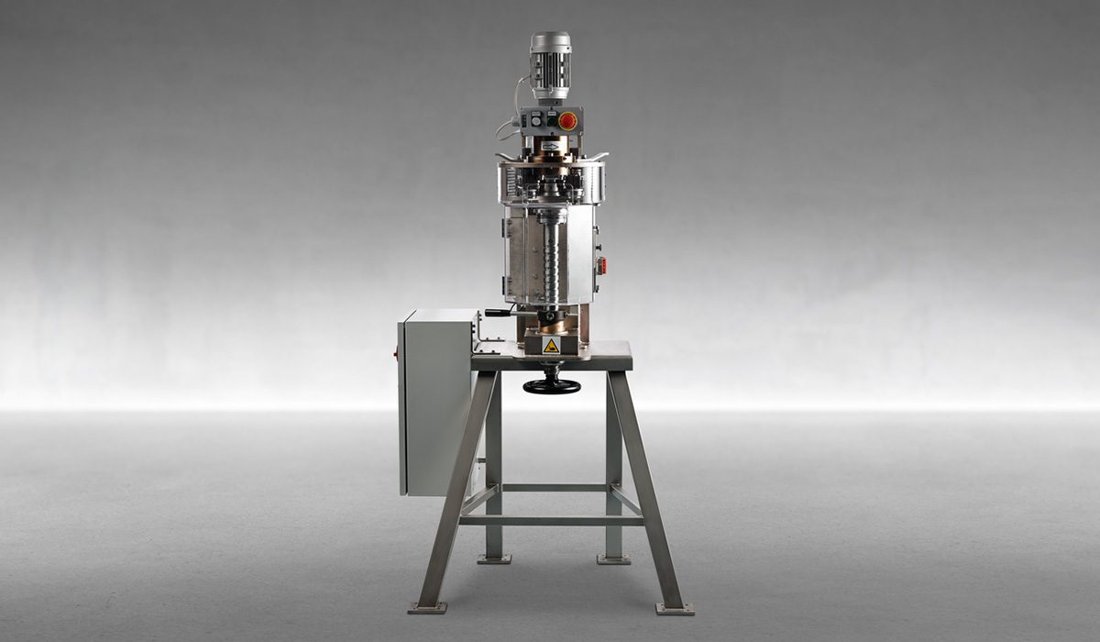
| Imeta A1 | 수동 레버(1·2차 시밍 직접 조작) | 단일 헤드 · 캔 지름 최대 190mm · 높이 최대 250mm · 가스 치환 옵션 |
| Imeta A3S | 반자동(레버·버튼·풋 페달로 시작, 1·2차 시밍 자동) | 단일 헤드 · 작업자 차이 감소 · 가스 치환 옵션 |
| ALUCAN | 반자동, 하부 받침판 자동 | 알루미늄 음료캔(Regular·Slim·Sleek) 전용 · 전용 작업대·2포지션 캔 피더 옵션 |
세 모델 모두 탁상형 단일 헤드이고 하부 캔 받침판·시밍 스핀들·시밍 롤(캔·뚜껑 규격 1종)로 구성되며 CE 기준 안전 가드가 있습니다. 신제품·내용물 시험이나 시료 제작 정도라면 수동 A1, 작업자에 따른 시밍 품질 차이를 줄이려면 A3S, 음료캔 시험 생산이면 ALUCAN을 고릅니다. 산화를 막아야 하는 내용물은 헤드스페이스 가스 치환 옵션을 검토합니다. 롤은 캔·뚜껑 규격 1종용이므로 캔 규격(지름·높이)을 먼저 확인해야 합니다.
정리 — 증상에서 세팅으로, 세팅에서 계기로
시밍 불량은 단면 증상을 보고 척 높이·롤 높이·리프터 압력·롤 간격 중 어느 항목이 어긋났는지 좁혀 가는 순서로 풀면 빠릅니다. 세팅 계기(AP0969, AP2158/AP2156, 다이나모미터 계열, AP0521)로 셋업을 표준화하고, 단면·외부 치수 검사로 결과를 확인하세요. 세경하이테크는 이탈리아 IMETA의 캔 시머, 세팅 계기, 씨밍 검사 장비를 공급합니다. 캔 규격(지름·높이), 권체기 모델, 필요한 세팅·검사 항목을 알려주시면 구성을 안내해 드립니다.
← 기술자료 목록으로