타이밍벨트 장력 측정이란 동기(싱크로너스) 벨트가 풀리에 걸린 상태에서 얼마나 팽팽한지를 수치로 확인하는 일로, 벨트를 튕겨 나오는 고유진동수(Hz)를 읽어 장력(N)으로 환산하는 진동 주파수법이 가장 널리 쓰입니다. 타이밍벨트는 이가 풀리 홈에 맞물려 동기를 유지하므로, 장력이 낮으면 치 점프(tooth jump)로 동기가 깨지고 높으면 베어링과 축이 먼저 상합니다. 문제는 타이밍벨트가 강성이 커서 손으로 눌러 보는 처짐법이나 스프링 게이지로는 재현성이 나오지 않는다는 점입니다. 이 글은 "무엇을 알고 싶은가 → 어떤 방법 → 어떤 근거 → 어떤 장력계(벨트 텐션미터)" 순서로, 타이밍벨트 장력 측정 방법과 장비 선택 기준을 정리한 가이드입니다.
3초 요약 — 타이밍벨트 장력은 진동 주파수법으로 잽니다. 스팬을 튕겨 Hz를 읽고 T = 4·m·L²·f²(m 단위질량, L 스팬 길이, f 주파수)로 N을 구하며, 제조사가 Hz 기준을 주면 그대로 비교합니다. 장비는 예상 주파수 범위로 고릅니다 — 저주파 긴 스팬은 Clavis 타입 3(광학 7~300Hz), 일반 산업·자동차 벨트는 타입 4(10~600Hz), kgf/N 직독이 필요하면 타입 5/7, 소음이 심한 현장은 음향식 타입 14(30~600Hz)입니다.
한눈에 보는 선택표 — 무엇을 알고 싶은가에서 장비까지
| 알고 싶은 것 | 측정 방법 | 판단 근거 | 해당 장비 |
|---|---|---|---|
| 설치·정비 후 장력이 기준 범위인가 (Hz 비교) | 진동 주파수법 | 벨트 제조사가 제시한 Hz 기준 | Clavis 타입 3·4·13 SR (Hz 표시) |
| 장력을 kgf로 기록·보고해야 하는가 | 주파수 측정 + 스팬·질량 입력 환산 | T=4mL²f², 장비 내장 환산 | Clavis 타입 5 (Hz/kgf, RS-232) |
| 장력을 N·lbs로 기록해야 하는가 (고장력 포함) | 주파수 측정 + 환산 | T=4mL²f², 최대 9,990N 계산 | Clavis 타입 7 (Hz/N/lbs, RS-232) |
| 저주파 긴 스팬 · 넓은 폭 벨트 | 광학식 (비접촉) | 예상 f가 10Hz 안팎 이하 | Clavis 타입 3 (광학 7~300Hz, 요청 시 4Hz~) |
| 소음 많은 생산 라인 · 진동 약한 벨트 | 음향식 (이중 마이크) | 주변 소음 제거, 작은 진폭 감지 | Clavis 타입 14 (음향 30~600Hz) |
| 한랭·수중·거친 현장 | 광학식 + 초내구 하우징 | -40~+80°C, 15m 방수 | Clavis 타입 13 SR |
1단계 — 왜 타이밍벨트는 처짐법이 아니라 주파수법인가
벨트 장력을 재는 방법은 크게 처짐법(스팬 중앙을 눌러 처짐량 확인), 스프링 게이지법(정해진 처짐을 만드는 힘 측정), 진동 주파수법(튕긴 벨트의 고유진동수 측정)으로 나뉩니다. 앞의 두 방법은 벨트를 손이나 게이지로 눌러야 하므로, 벨트 자체의 굽힘 강성이 클수록 같은 장력에서도 읽는 값이 달라집니다. 코드(인장 보강선)가 들어 있어 뻣뻣한 타이밍벨트가 바로 그 경우입니다.
반면 주파수법은 벨트를 누르지 않고 튕겨서 나오는 진동수만 읽습니다. 기타 줄이 팽팽할수록 높은 음을 내듯, 장력이 높은 벨트는 더 높은 주파수로 진동합니다. 측정이 수 초에 끝나고 작업자 손의 힘에 영향을 받지 않아 재현성이 높으며, 결과를 Hz 그대로 제조사 기준과 비교할 수 있다는 점이 현장에서 선호되는 이유입니다. (세 방법 전체 비교는 벨트 장력 측정 방법 가이드에서 다룹니다.)
장력이 맞지 않으면 생기는 일 — 너무 낮으면 치 점프로 동기가 깨지고 소음·마모가 늘며 위치 정밀도가 떨어집니다. 너무 높으면 베어링·축 하중이 커지고 벨트 수명이 줄어듭니다. 그래서 목표는 "단단하게"가 아니라 제조사가 정한 범위를 수치로 확인하는 것입니다.
2단계 — Hz를 장력(N)으로 환산하는 법: T = 4·m·L²·f²
팽팽한 줄의 횡진동 이론에 따르면 스팬의 고유진동수는 f = (1 / 2L) · √(T / m)이고, 이를 장력에 대해 풀면 T = 4 · m · L² · f²입니다. 장력계 제조사 매뉴얼도 같은 줄 진동 이론에 기초합니다.
| 기호 | 의미 | 단위 | 입력 시 주의 |
|---|---|---|---|
| T | 스팬 장력 | N (÷9.80665 = kgf) | 결과값 |
| m | 벨트 단위질량(길이당 질량) | kg/m | 벨트 사양서 값. 폭당 질량 상수(g/m per mm)로 주는 경우 폭을 곱해 환산 |
| L | 스팬 길이 | m | 풀리 접점 간 직선 구간. 중심거리가 아님 |
| f | 스팬 고유진동수 | Hz | 장력계 측정값 |
계산 예시(가정값) — 단위질량 m = 0.10 kg/m, 스팬 L = 0.50 m인 벨트에서 80Hz가 측정되면 T = 4 × 0.10 × 0.50² × 80² = 640 N(약 65 kgf)입니다. 반대로 목표 장력이 640N이라면 목표 주파수는 80Hz입니다. 같은 장력에서 스팬만 0.40m로 짧아지면 주파수는 100Hz로 올라가므로, 스팬이 달라지면 같은 장력도 다른 Hz로 나타난다는 점을 기억해야 합니다.
| 스팬 L | 장력 640N일 때 주파수 f | 필요한 장력계 범위 감각 |
|---|---|---|
| 0.80 m | 50 Hz | 저~중주파 (타입 3·4 모두 가능) |
| 0.50 m | 80 Hz | 중주파 (타입 3·4·5·7) |
| 0.40 m | 100 Hz | 중주파 (타입 3·4·5·7) |
| 0.20 m | 200 Hz | 고주파 (타입 3 상한 300Hz에 근접, 여유 있게 타입 4·5·7 권장) |
※ 위 표는 m = 0.10 kg/m 가정의 계산 예시이며, 실제 벨트의 단위질량·스팬으로 다시 계산해야 합니다. 직접 계산하려면 벨트 장력 계산기를 이용하세요.
스팬 선택과 입력 시 체크 포인트
- 스팬이 너무 짧으면 높게 읽힙니다 — 벨트 강성 때문에 짧은 스팬에서는 이론보다 높게 나옵니다. 장력계 제조사(Gates 소닉 텐션 미터 매뉴얼)는 동기 벨트의 경우 스팬을 치 피치(tooth pitch)의 20배 이상으로 잡도록 안내합니다.
- 스팬 길이는 풀리 접점 사이입니다. 중심거리(CD)와 두 풀리 지름(D, d)으로 계산하면 더 정확합니다.
- 벨트 규격이 표준이 아니면 사양서의 단위질량을 쓰거나 기준 장력으로 교정해 상수를 구해야 합니다.
3단계 — 어떤 타이밍벨트 장력계를 고를까: 선택 기준 4가지
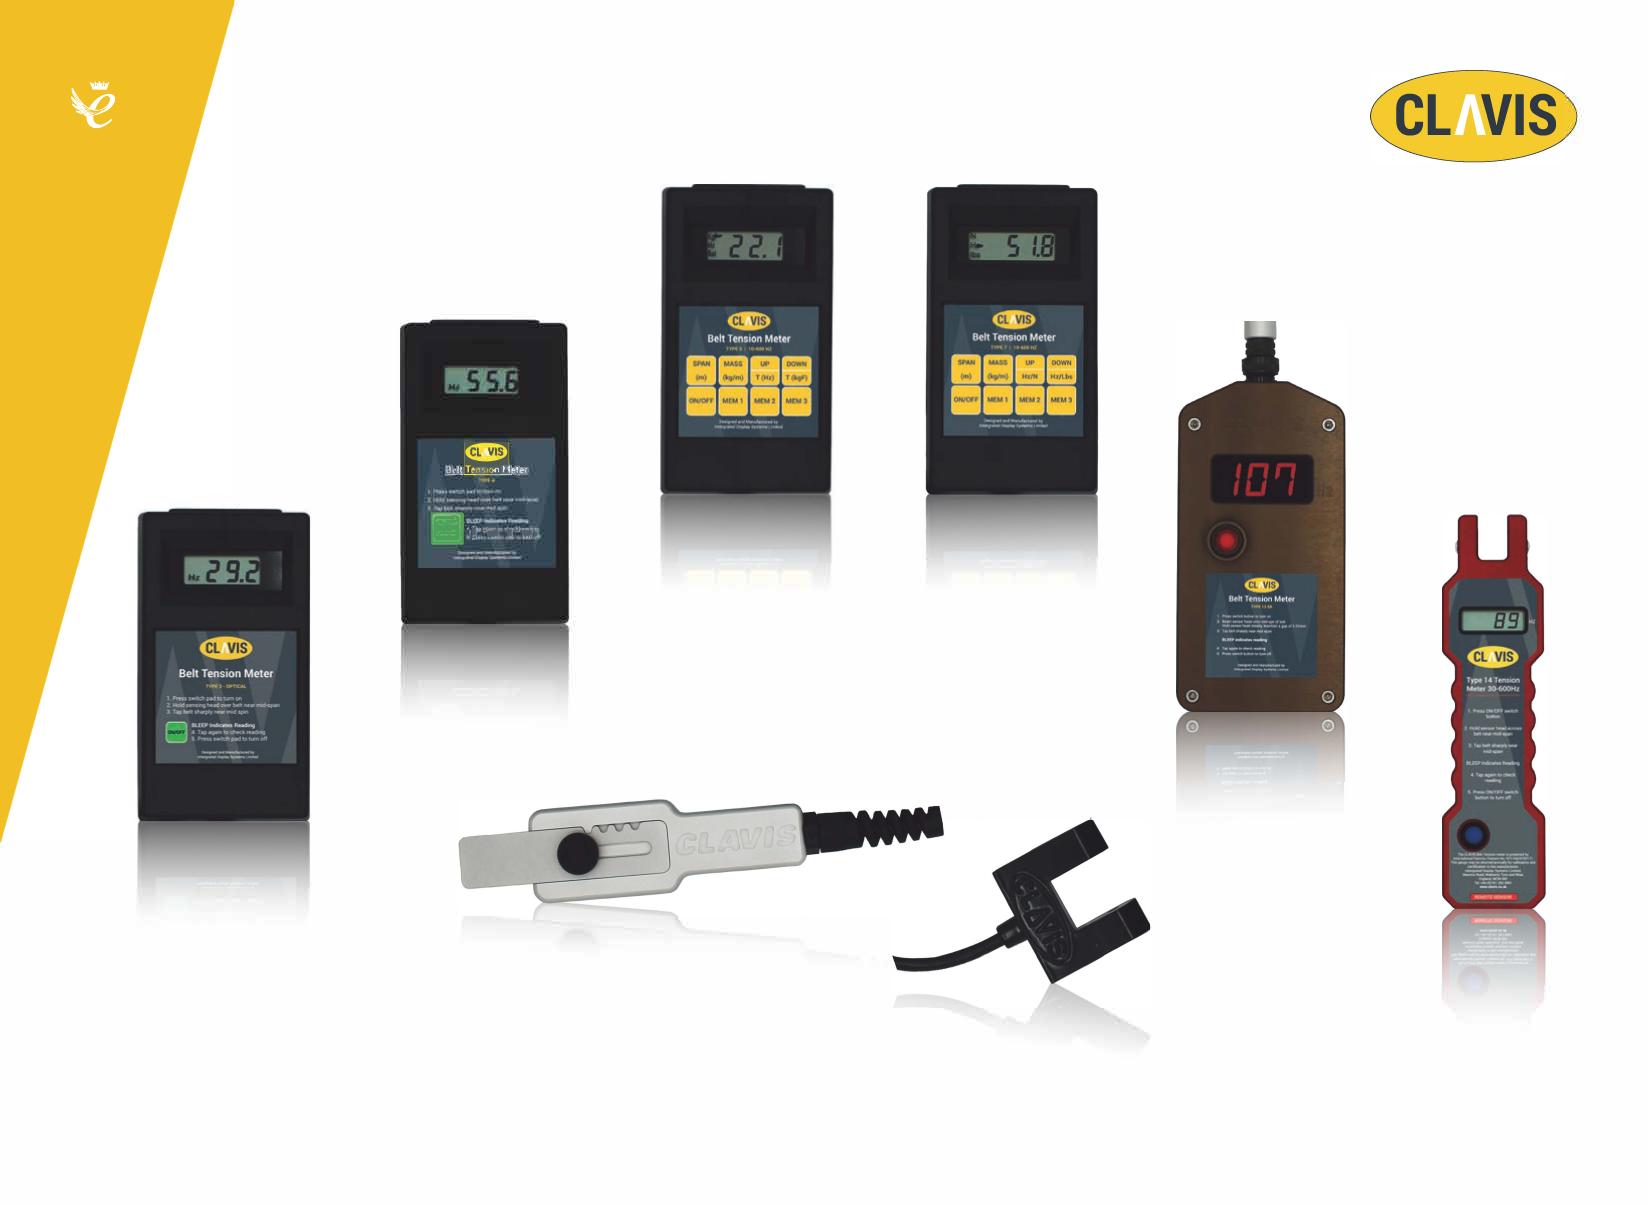
- ① 예상 주파수 범위(Hz) — 위 2단계 식으로 목표 Hz를 먼저 계산하고, 그 값이 장비 범위의 중간쯤에 오는 모델을 고릅니다. 저주파 긴 스팬은 타입 3(광학 7~300Hz, 요청 시 4Hz~ 특수 버전), 일반 산업·자동차 보조 구동 벨트는 타입 4·5·7(광학 10~600Hz).
- ② 센서 방식 — 광학식은 적외선 빔(센서에서 5~50mm 거리)으로 비접촉 감지해 저주파·큰 스팬·넓은 벨트에 적합하고, 음향식은 이중 마이크 감산으로 주변 소음을 줄여 진동이 약한 벨트에 적합합니다. 현장 소음이 크면 센서 방식 선택 가이드를 참고하세요.
- ③ 표시 단위·기록 — Hz만 필요하면 타입 3·4·14, kgf 직독은 타입 5, N·lbs 직독은 타입 7. 타입 5·7은 스팬(m)과 질량(kg/m)을 입력하면 즉시 환산하며 3세트 저장과 RS-232(9600bps) 출력을 지원합니다.
- ④ 사용 환경 — 일반 생산 현장은 IP54(타입 3는 IP64), 한랭·수중·거친 취급은 타입 13 SR(-40~+80°C, 15m 방수), 라인 상시 사용은 알루미늄 몸체·교체식 헤드의 타입 14.
| 모델 | 센서·측정 범위 | 표시 단위 | 적합한 경우 |
|---|---|---|---|
| 타입 3 | 광학 7~300Hz / 음향 10~300Hz | Hz | 저주파 긴 스팬, 4Hz~ 특수 버전 옵션 |
| 타입 4 | 광학 10~600Hz / 음향 30~600Hz | Hz | 자동차·산업 전반 (광대역 기본형) |
| 타입 5 | 광학·음향 10~600Hz | Hz / kgf | kgf 기록, PC 연동 |
| 타입 7 | 광학·음향 10~600Hz | Hz / N / lbs | N·lbs 기록, 최대 9,990N 계산 |
| 타입 13 SR | 광학 10~600Hz | Hz | -40~+80°C, 15m 방수 극한 환경 |
| 타입 14 | 음향 30~600Hz | Hz | 생산 라인 견고화, 교체식 센싱 헤드 |
공통 정확도는 100Hz 미만 ±1 유효숫자, 100Hz 초과 ±1%이고, 모든 장력계에는 교정 확인용 음차와 교정 증명서가 표준 구성에 포함됩니다(타입 14는 비충전식 배터리). 좁은 공간이나 고주파 벨트라면 벨트 텐션미터(장력계), 좁은 공간·고주파 벨트는 어떤 장력계로 재야 할까?도 함께 보세요.
측정 절차 체크리스트 — 신품·정비 공통 6단계
- 1. 기준 확인 — 벨트 제조사의 장력 기준(Hz 또는 N)과 단위질량, 풀리 사양을 준비합니다.
- 2. 스팬 선정·측정 — 접점 간 직선 스팬을 정하고 길이를 재거나 계산합니다. 짧은 스팬은 피합니다.
- 3. 장력계 설정 — 센서를 벨트에서 적정 거리에 두고, 타입 5·7은 스팬·질량을 입력합니다.
- 4. 튕겨서 측정 — 스팬 중앙 부근을 가볍게 튕겨 진동시킨 뒤 Hz를 읽습니다. 너무 세게 치면 고조파가 섞입니다.
- 5. 반복·평균 — 최소 3회 측정해 일관성을 확인합니다. 구동을 수동으로 몇 회전 시키며 회전 위치별 값이 달라지면 최저·최고를 기록해 평균합니다.
- 6. 기록·재점검 — Hz 또는 N을 일시와 함께 기록합니다. 신품 벨트는 초기 안착 후 값이 변하므로 운전 후 재측정 계획을 둡니다.
오차의 흔한 원인
- 스팬 입력 오류 — L²에 비례하므로 스팬 오차가 장력 오차로 크게 증폭됩니다.
- 단위질량 불일치 — 폭·구조가 다른 벨트의 값을 쓰면 환산 장력이 틀립니다.
- 주파수 범위 이탈 — 목표 Hz가 장비 범위 끝에 걸리면 정확도와 안정성이 떨어집니다.
- 주변 소음·간섭 — 소음이 크면 음향식이 흔들릴 수 있어 센서 방식을 재검토합니다.
정리 — 기준 Hz에서 출발해 장력계를 고른다
타이밍벨트 장력 관리는 제조사 기준(Hz 또는 N) → 스팬·단위질량 → 예상 주파수 → 장력계 범위·센서·표시 단위 순서로 정하면 실패가 없습니다. 저주파 긴 스팬이면 타입 3, 범용이면 타입 4, kgf·N 기록이 필요하면 타입 5·7, 소음이 큰 라인이면 음향식 타입 14, 극한 환경이면 타입 13 SR이 출발점입니다.
세경하이테크는 영국 Clavis의 휴대용 벨트 장력계를 공급합니다. 벨트 폭·피치·스팬과 측정 환경을 알려주시면 현장에 맞는 모델을 안내해 드립니다.
바로 계산해 보기벨트 장력 계산기 (Hz↔N) →힘·장력 단위 변환기 →
← 기술자료 목록으로