같은 조성, 같은 소결 레시피로 만든 초경합금(시멘티드 카바이드, WC-Co) 인서트인데 항절력 시험값이 배치마다 흔들리고, 현장에서 어떤 공구는 예상보다 빨리 치핑이 납니다. 밀도를 재보면 이론밀도의 98~99%로 나쁘지 않습니다. 이때 남은 1~2%가 소결 후에도 닫히지 않은 잔류 기공이라면, 소결 온도를 더 올리는 것은 대개 답이 아닙니다. WC 결정립만 커져 경도가 떨어지기 쉽기 때문입니다. 이 지점에서 쓰는 표준 공정이 열과 등방 가스압을 동시에 가하는 HIP(Hot Isostatic Pressing, 열간등방압가압)입니다. 이 글은 "내 초경합금에 HIP이 필요한가 → Sinter-HIP인가 Post-HIP인가 → 어떤 조건으로 → 어떤 장비로"의 순서로 판단하도록 정리한 실무 가이드입니다.
3초 요약 — 초경합금 HIP은 소결 후 남은 닫힌 기공(폐기공)을 등방 가스압으로 눌러 없애 항절력(TRS)과 수명 편차를 잡는 공정입니다. 대량 생산이면 진공 소결 직후 같은 챔버에서 저압 아르곤으로 가압하는 Sinter-HIP(진공~1,500 psi급), 기존 소결로를 유지한 채 선별 처리하거나 더 강한 치밀화가 필요하면 Post-HIP(15,000~30,000 psi급)입니다. 온도대는 1,380~1,450℃가 기준이고, 장비는 2,200℃급 흑연·카본카본 퍼니스가 사실상 전제 조건입니다. 판정은 ISO 4505·ASTM B276 기공 등급(A·B·C)으로 합니다.
한눈에 보는 선택표 — 목적별 초경합금 HIP 경로
| 알고 싶은 것 · 해결하려는 문제 | 대상 부품·조성 | 선택할 공정 경로 | 대표 조건 · 장비 조건 |
|---|---|---|---|
| 양산 라인에서 소결과 치밀화를 한 사이클로 끝내고 싶다 | 절삭공구 인서트, 마모 부품 등 대량 생산품 | 진공 소결 → Sinter-HIP (동일 챔버) | 1,380~1,450℃ · 진공~1,500 psi 아르곤 / 흑연 퍼니스 + 진공 시스템 |
| 기존 소결로는 유지하고 문제 배치만 잡고 싶다 | 이미 소결이 끝난 부품, 시작 단계 소량 생산 | 소결 → Post-HIP (별도 장비) | 1,400℃ 전후 · 15,000~30,000 psi / 고압 용기 필요 |
| 항절력(TRS) 산포를 줄이고 치핑을 잡고 싶다 | 절삭 인서트, 드릴, 엔드밀 블랭크 | HIP 적용 + ISO 3327 항절력 검증 | 기공 등급 A·B를 낮추는 최소 온도 조건 탐색 |
| 두껍거나 큰 부품의 내부까지 치밀화하고 싶다 | 금형 인서트, 롤, 유정 드릴 비트, 노즐 | Post-HIP 또는 고압 Sinter-HIP | 핫존 치수 확인 필수 / 균일 승온·서냉 프로파일 |
| Co 함량이 낮아 소결만으로 기공이 남는다 | 저코발트·초미립(ultrafine) WC 조성 | HIP 필수 경로 | 결정립 성장 억제를 위해 저온·단시간 지향 |
| 초경과 강재를 접합해 복합 부품으로 만들고 싶다 | 초경-강 클래드, 이종 소재 접합체 | 확산 접합(Diffusion Bonding) HIP | 캡슐(CAN) 또는 밀착 적층 / 계면 산화 관리 |
왜 초경합금에 HIP이 필요한가 — 기공 하나가 항절력을 좌우한다
초경합금은 WC 경질상을 Co 결합상이 붙잡는 복합 소재입니다. 경도는 WC가, 인성은 Co가 담당하므로 파괴는 거의 언제나 가장 약한 결함에서 시작합니다. 밀도가 이론밀도의 99%라도, 그 1%가 응력 집중이 큰 위치에 몰려 있으면 항절력 시험값은 크게 떨어지고 무엇보다 산포가 커집니다. 절삭공구·금형처럼 "평균 강도"보다 "최악값의 신뢰성"이 중요한 용도에서 이 산포가 곧 수명 편차입니다.
HIP이 닫을 수 있는 것과 없는 것을 구분하는 것이 출발점입니다. HIP은 표면과 통하지 않는 닫힌 기공(폐기공)을 등방압으로 눌러 없앱니다. 반대로 표면까지 연결된 열린 기공, 미결합 탄소(유리 탄소)나 η상 같은 조성 불균형 결함, 원료 단계의 개재물은 압력으로 해결되지 않습니다. 즉 HIP은 소결 공정의 마지막 보완이지, 분말·성형·탈지 단계 문제의 대체재가 아닙니다. 소결 밀도가 이미 폐기공 단계까지 올라와 있어야 HIP이 제 역할을 합니다.
Sinter-HIP과 Post-HIP, 무엇이 다를까
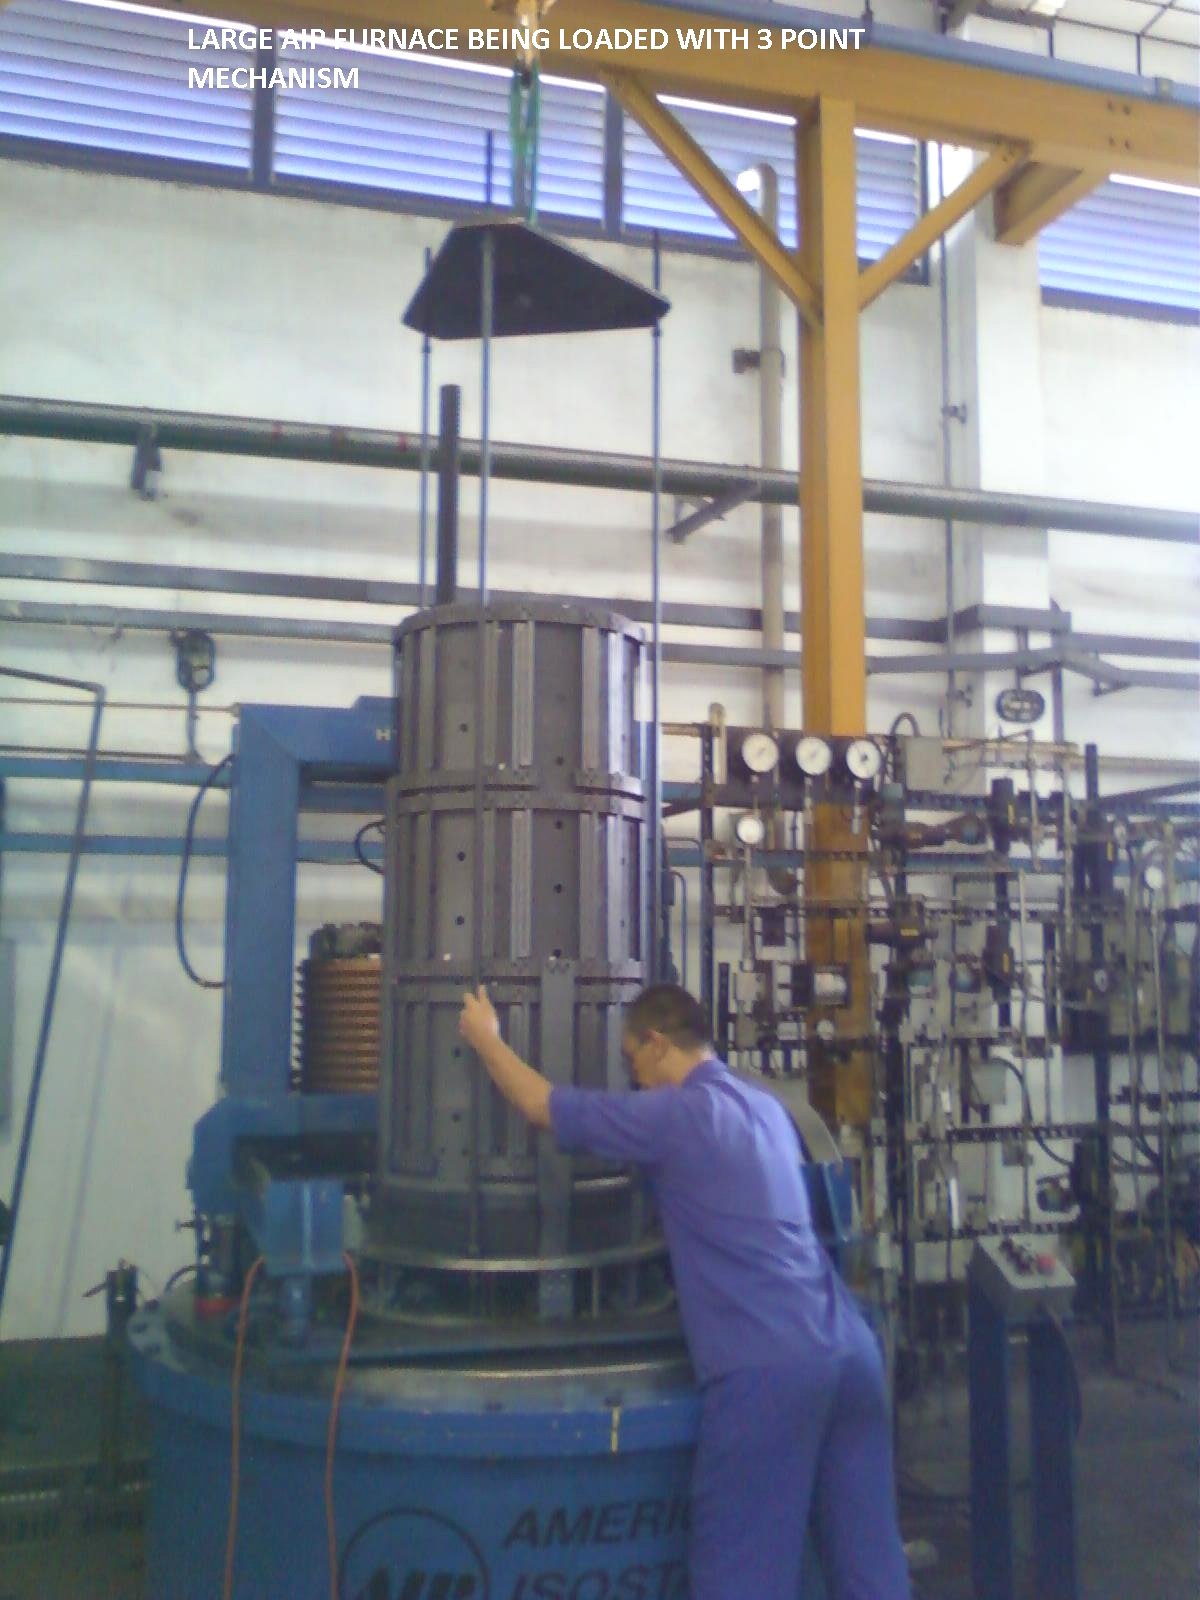
Sinter-HIP(싱터 HIP, 소결-HIP 일체형)은 한 장비, 한 사이클로 끝내는 방식입니다. 진공 상태에서 승온해 액상 소결을 진행하고, 개기공이 닫힌 시점에 같은 챔버로 아르곤을 도입해 곧바로 가압합니다. 승온·냉각이 한 번뿐이라 에너지와 시간이 절약되고, 부품을 다시 꺼내 다른 장비로 옮기지 않으므로 대량 생산 라인에 유리합니다. 압력은 고압이 아니어도 효과가 큽니다. 개기공이 이미 닫힌 뒤에는 남은 기공이 부품 내부에 고립되어 있어, 수십 bar~1,500 psi(약 100 bar) 수준의 저압만으로도 폐기공을 충분히 압착할 수 있기 때문입니다. AIP HIP 시스템은 Sinter-HIP 사양으로 최대 2,300℃ · 진공~1,500 psi 구성을 제공합니다.
Post-HIP(소결 후 HIP)은 이미 소결이 끝난 부품을 별도의 HIP 장비에 다시 넣는 방식입니다. 기존 소결로 설비를 그대로 두고 문제가 되는 배치만 선별 처리할 수 있고, 15,000~30,000 psi(약 103~207 MPa)급 고압을 쓸 수 있어 치밀화 여력이 큽니다. 소량 다품종, 시작품, 외주 처리 또는 초경 이외의 소재(주조품·적층제조 부품)와 장비를 공유하려는 경우에 합리적입니다.
둘 중 무엇을 고를까 — 판단 기준 3가지
- ① 생산량 — 동일 품목을 연속 대량 생산한다면 사이클이 짧은 Sinter-HIP, 소량 다품종·선별 처리라면 Post-HIP이 유리합니다.
- ② 기존 설비 — 진공 소결로를 이미 운영 중이라면 Post-HIP 장비를 추가하는 편이 초기 투자 부담이 작습니다. 신규 라인을 구성한다면 Sinter-HIP 일체형이 공정 수를 줄입니다.
- ③ 요구 기공 등급과 부품 두께 — A02·B02 수준이면 저압 Sinter-HIP으로 충분한 경우가 많지만, 두꺼운 부품이나 더 엄격한 등급을 요구하면 고압 Post-HIP 여력이 필요합니다.
초경합금 HIP 대표 처리 조건 — 온도·압력·분위기
WC-Co계는 Co가 액상으로 바뀌며 치밀화가 급격히 진행되는 1,380~1,450℃ 구간이 기준입니다. 연구 사례에서도 소결 온도를 1,400℃에서 1,460℃로 올릴 때 밀도·항절력·비커스 경도가 함께 상승하는 경향이 보고되며, 1,380~1,450℃ 구간에서 이론밀도 99% 이상과 최소 잔류 기공을 얻는 것이 일반적인 목표입니다. 다만 온도를 더 올리면 WC 결정립 성장으로 경도가 떨어지므로, "폐기공을 닫는 가장 낮은 온도"를 찾는 것이 실무의 핵심입니다.
| 구분 | 일반 처리 조건 | 압력 환산(약) |
|---|---|---|
| Sinter-HIP (저압 일체형) | 1,380~1,450℃ · 진공~1,500 psi 아르곤 | ~10 MPa · ~100 bar |
| Post-HIP (고압 별도 처리) | 1,400℃ 전후 · 15,000~30,000 psi | 약 103~207 MPa · 1,034~2,068 bar |
| 확산 접합(초경-강 클래드 등) | 소재 조합별 상이 · 캡슐(CAN) 사용 | 계면 밀착·산화 관리가 관건 |
| 분위기 | 고순도 아르곤(질소·헬륨 등도 사용 가능) | 가압 전 진공 퍼징 필수 |
압력 단위 환산표 — psi · MPa · bar
| psi | MPa | bar | 주 용도 |
|---|---|---|---|
| 1,500 psi | 약 10.3 MPa | 약 103 bar | Sinter-HIP 저압 가압 |
| 3,000 psi | 약 20.7 MPa | 약 207 bar | 저압 HIP · 일부 소결 가압 |
| 15,000 psi | 약 103 MPa | 약 1,034 bar | 표준 Post-HIP · 세라믹 치밀화 |
| 30,000 psi | 약 207 MPa | 약 2,068 bar | 고압 Post-HIP · AIP 표준 모델 정격 |
기공을 어떻게 판정하나 — ISO 4505·ASTM B276 A/B/C 등급
초경합금의 기공은 수치가 아니라 표준 비교 사진(차트)에 대응시킨 등급으로 표기하는 것이 관례입니다. 국제 규격은 ISO 4505, 미국 규격은 ASTM B276이며 등급 체계는 동일한 방식을 씁니다.
| 등급 | 의미 | 관리 포인트 |
|---|---|---|
| A (A00~A08) | 약 10μm 미만의 미세 기공 | HIP으로 가장 효과적으로 개선되는 영역 |
| B (B00~B08) | 약 10~25μm 크기의 기공 | HIP으로 개선되나 원인(탈지·소결) 점검 병행 |
| C (C00~C08) | 유리 탄소(미결합 탄소) | 압력이 아닌 탄소 밸런스 문제 — HIP으로 해결 불가 |
표기는 A02B02C00처럼 세 축을 함께 적습니다. HIP 도입 효과를 평가할 때는 이 등급과 함께 다음 물성 시험을 같이 보는 것이 표준적입니다.
- 밀도 — ISO 3369(불투과성 소결 금속·초경합금의 밀도 측정)
- 항절력(TRS, 횡파단강도) — ISO 3327. 연성이 거의 없는 초경합금의 대표 강도 지표입니다.
- 경도 — ISO 3878(비커스 경도, HV), ISO 3738(로크웰 A 경도, HRA)
HIP 전후로 같은 규격·같은 시편 조건에서 비교해야 의미가 있습니다. 특히 항절력은 시편 표면 상태와 모서리 가공에 민감하므로, HIP 효과를 판단할 때는 연삭 조건을 고정해야 합니다.
초경합금 HIP 장비 선정 — 퍼니스가 첫 번째 관문

초경합금 HIP 장비 선정에서 가장 먼저 걸리는 조건은 퍼니스의 최고 온도입니다. WC-Co의 처리 온도가 1,400℃ 이상이므로, 여유를 두고 운용하려면 흑연(Graphite)·카본카본 퍼니스가 사실상 전제입니다.
| 퍼니스 타입 | 최고 온도 | 초경합금 적합성 |
|---|---|---|
| 흑연 · 카본카본 | 2,200℃ 이상 | 적합 — 텅스텐 카바이드·SiC·질화규소 등 고온 비산화물계 표준 |
| 몰리브덴 | 1,250~1,500℃ | 조건부 — 온도 여유가 작고 산화에 취약, 산화물 세라믹이 주 용도 |
| 칸탈(스테인리스계) | 1,200℃ | 부적합 — 온도 부족 (금속 주조품·적층제조 후처리용) |
| 텅스텐 | 2,000℃ 이상 | 특수 — 고순도 분위기가 필요한 고온 처리 |
AIP HIP 시스템은 퍼니스가 모듈식 plug-in 구조여서 공구 없이 분 단위로 교체할 수 있고, 같은 압력 용기에서 흑연·몰리브덴·칸탈 퍼니스를 번갈아 사용할 수 있습니다. 초경 전용 라인이 아니라 여러 소재를 함께 다루는 연구·시작 단계라면 이 구조가 특히 유리합니다.
나머지 3가지 체크포인트
- ② 최대 압력 — Sinter-HIP 저압만 필요한지, 15,000~30,000 psi 고압까지 필요한지로 용기 사양이 갈립니다. AIP 표준 라인업은 30,000 psi 정격이며, 표준 압력 옵션은 1,500 / 3,000 / 6,000 / 10,000 / 15,000 / 30,000 / 45,000 psi 등으로 구성됩니다.
- ③ 핫존 크기 — 부품 최대 치수와 1회 배치 수량이 기준입니다. AIP 표준 모델은 AIP6-30H(핫존 Ø3"×5")부터 AIP32-30H(Ø22"×48")까지 7개 모델로 구성되어, 연구용 소형부터 양산용 대형까지 선택할 수 있습니다.
- ④ 진공·가스·제어 — 소결을 겸하려면 진공 시스템이 필수입니다(청결·건조한 퍼니스 기준 200 마이크론까지 15분 이내 도달). 아르곤 재활용(reclaim) 기능, 이중 루프 냉각, PLC 기반 레시피 관리와 공정 데이터 로깅이 배치 재현성과 운영비를 좌우합니다.
도입 전 체크리스트 6가지
- 소결 밀도부터 확인 — 개기공이 남아 있으면 HIP 효과가 제한됩니다. 폐기공 단계까지 소결이 진행되었는지 먼저 봅니다.
- 결함 종류를 분리 — A·B 기공인지, C(유리 탄소)·η상인지 구분합니다. 후자는 HIP이 아니라 탄소 밸런스 문제입니다.
- 결정립 성장 관리 — 초미립 조성은 저온·단시간 조건을 우선하고, HIP 전후 미세조직을 비교합니다.
- 시험 배치 설계 — 온도 2~3수준 × 유지 시간 2수준으로 매트릭스를 짜고, ISO 3327 항절력과 ISO 4505 기공 등급으로 평가합니다.
- 치수 변화 예측 — 치밀화에 따른 수축을 후가공 여유에 반영합니다. 등방 가압이라 변형은 작지만 0은 아닙니다.
- 운전 비용 — 아르곤 소비량과 재활용 여부, 사이클 타임, 퍼니스 소모품 수명을 함께 계산해야 실제 단가가 나옵니다.
정리 — 기공의 종류에서 시작해 공정, 조건, 장비로
초경합금 HIP은 "무조건 하면 좋아지는 처리"가 아니라, 남은 결함이 닫힌 기공일 때 가장 확실하게 듣는 공정입니다. 그래서 순서가 중요합니다. ① 기공 등급으로 결함 종류를 분리하고 ② 생산량·기존 설비에 따라 Sinter-HIP과 Post-HIP을 고르고 ③ 1,380~1,450℃ 구간에서 폐기공을 닫는 최소 조건을 찾고 ④ 2,200℃급 흑연 퍼니스와 필요한 압력·핫존을 갖춘 장비를 선정합니다. 이 순서를 지키면 HIP은 평균 강도보다 강도 산포와 수명 편차를 줄이는 쪽에서 가장 큰 값을 돌려줍니다.
세경하이테크는 미국 AIP(American Isostatic Presses)의 HIP·Sinter-HIP·CIP 시스템을 공급합니다. AIP는 1991년 설립 이후 전 세계에 1,000대 이상의 시스템을 공급했고, 초경합금 분야의 Kennametal을 비롯해 GE·Rolls-Royce·Heraeus 등 글로벌 기업과 미 육·해군 연구소에 설비를 납품했으며, ASME U1/U2/U3·EU PED·ISO 9001·AS9100·NADCAP 인증을 보유하고 있습니다. 처리하실 조성(Co 함량·WC 입도), 부품 최대 치수, 월 생산량을 알려주시면 Sinter-HIP과 Post-HIP 중 어느 쪽이 맞는지부터 함께 검토해 드립니다.
← 기술자료 목록으로